Maîtriser la variabilité des procédés dans la fabrication électronique HMLV pour les industries sensibles grâce à une sérigraphie stabilisée
Published: septembre 21, 2026
Forte diversité ne rime pas forcément avec forte variabilité des procédés
La production à forte diversité se définit souvent par sa variété, mais la réussite dans cet environnement repose sur la régularité. Dans des secteurs comme l’aéronautique, la défense et l’électronique médicale, la production HMLV (High-Mix, Low-Volume : forte diversité, faibles volumes) présente un paradoxe unique. Un fabricant peut produire aujourd’hui un assemblage électronique complexe, puis ne retrouver cette même référence que plusieurs mois, voire deux ans plus tard. Lorsque le produit revient en production, l’enjeu n’est pas de redécouvrir le procédé, mais de reproduire les résultats d’une fabrication déjà validée, sans multiplier les réglages ni les essais. La flexibilité permet de gérer une grande variété de produits.
La maîtrise des procédés permet de les fabriquer avec constance. Dans ces environnements, la productivité ne se mesure donc pas uniquement à la vitesse des équipements. Elle dépend aussi du temps consacré aux changements de série, aux réglages manuels, aux reprises et à la résolution des défauts. Pour améliorer leurs performances, les fabricants doivent aller au-delà de l’optimisation des temps de cycle et s’intéresser à la réduction des variations tout au long du processus d’assemblage CMS.
Le défi de la productivité dans la production critique
La fabrication électronique à grands volumes permet généralement d’optimiser un même produit et un procédé relativement stable sur de longues séries. En HMLV, les contraintes sont différentes : les lots sont courts, les références nombreuses et les changements de production fréquents. Les composants peuvent être coûteux, tandis que les circuits imprimés, souvent complexes et multicouches, représentent une valeur importante. Une carte mise au rebut à la suite d’un défaut de fabrication peut ainsi entraîner une perte financière significative.
Par ailleurs, la disponibilité d’opérateurs et de techniciens expérimentés ne permet pas toujours de s’appuyer sur des interventions manuelles pour compenser les variations du procédé. Dans ces conditions, les réglages répétitifs, les contrôles supplémentaires et les reprises peuvent rapidement réduire la capacité productive. Un ajustement manuel de la pression de la racle, un nettoyage imprévu du pochoir ou plusieurs essais avant d’obtenir un dépôt de crème à braser conforme peuvent suffire à perturber le planning d’un petit lot. Les fabricants doivent également concilier leurs objectifs de productivité avec les exigences de qualité et de traçabilité propres aux industries critiques. C’est pourquoi la maîtrise du premier procédé de la ligne CMS, la sérigraphie de la crème à braser, revêt une importance particulière.
La qualité du dépôt conditionne directement les étapes suivantes. Une sérigraphie instable peut entraîner des défauts que les machines de placement ne sont pas conçues pour corriger. Pour sécuriser la production HMLV, il est donc essentiel de disposer d’un procédé de sérigraphie reproductible, y compris lors des changements de série.
Pourquoi la sérigraphie devient critique à mesure que les lots diminuent
Lorsqu’un lot ne compte que quelques dizaines de cartes, chaque opération supplémentaire a un impact direct sur la productivité. Il n’y a pas de longue série sur laquelle répartir le temps consacré aux réglages, aux contrôles ou à la correction des défauts.
Dans une production à grands volumes, une dérive progressive peut parfois être détectée et corrigée avant d’affecter une quantité importante de cartes. En HMLV, le lot peut être terminé avant même que le problème ne soit identifié. Le temps consacré à la mise au point représente alors une part importante du temps total de fabrication.
La situation est encore plus exigeante lorsqu’une référence revient après une longue période d’absence. Le fabricant doit pouvoir retrouver rapidement les conditions de production validées, sans repartir de zéro. Cela suppose une sérigraphie dont les performances mécaniques sont maîtrisées, dont les réglages sont reproductibles et dont les fonctions de calibration permettent de limiter les interventions manuelles.
Sans cette base, chaque changement de pochoir, de produit ou de configuration peut devenir une nouvelle phase d’apprentissage. Or, en production HMLV, la répétabilité du procédé est aussi importante que la capacité à changer rapidement de référence.
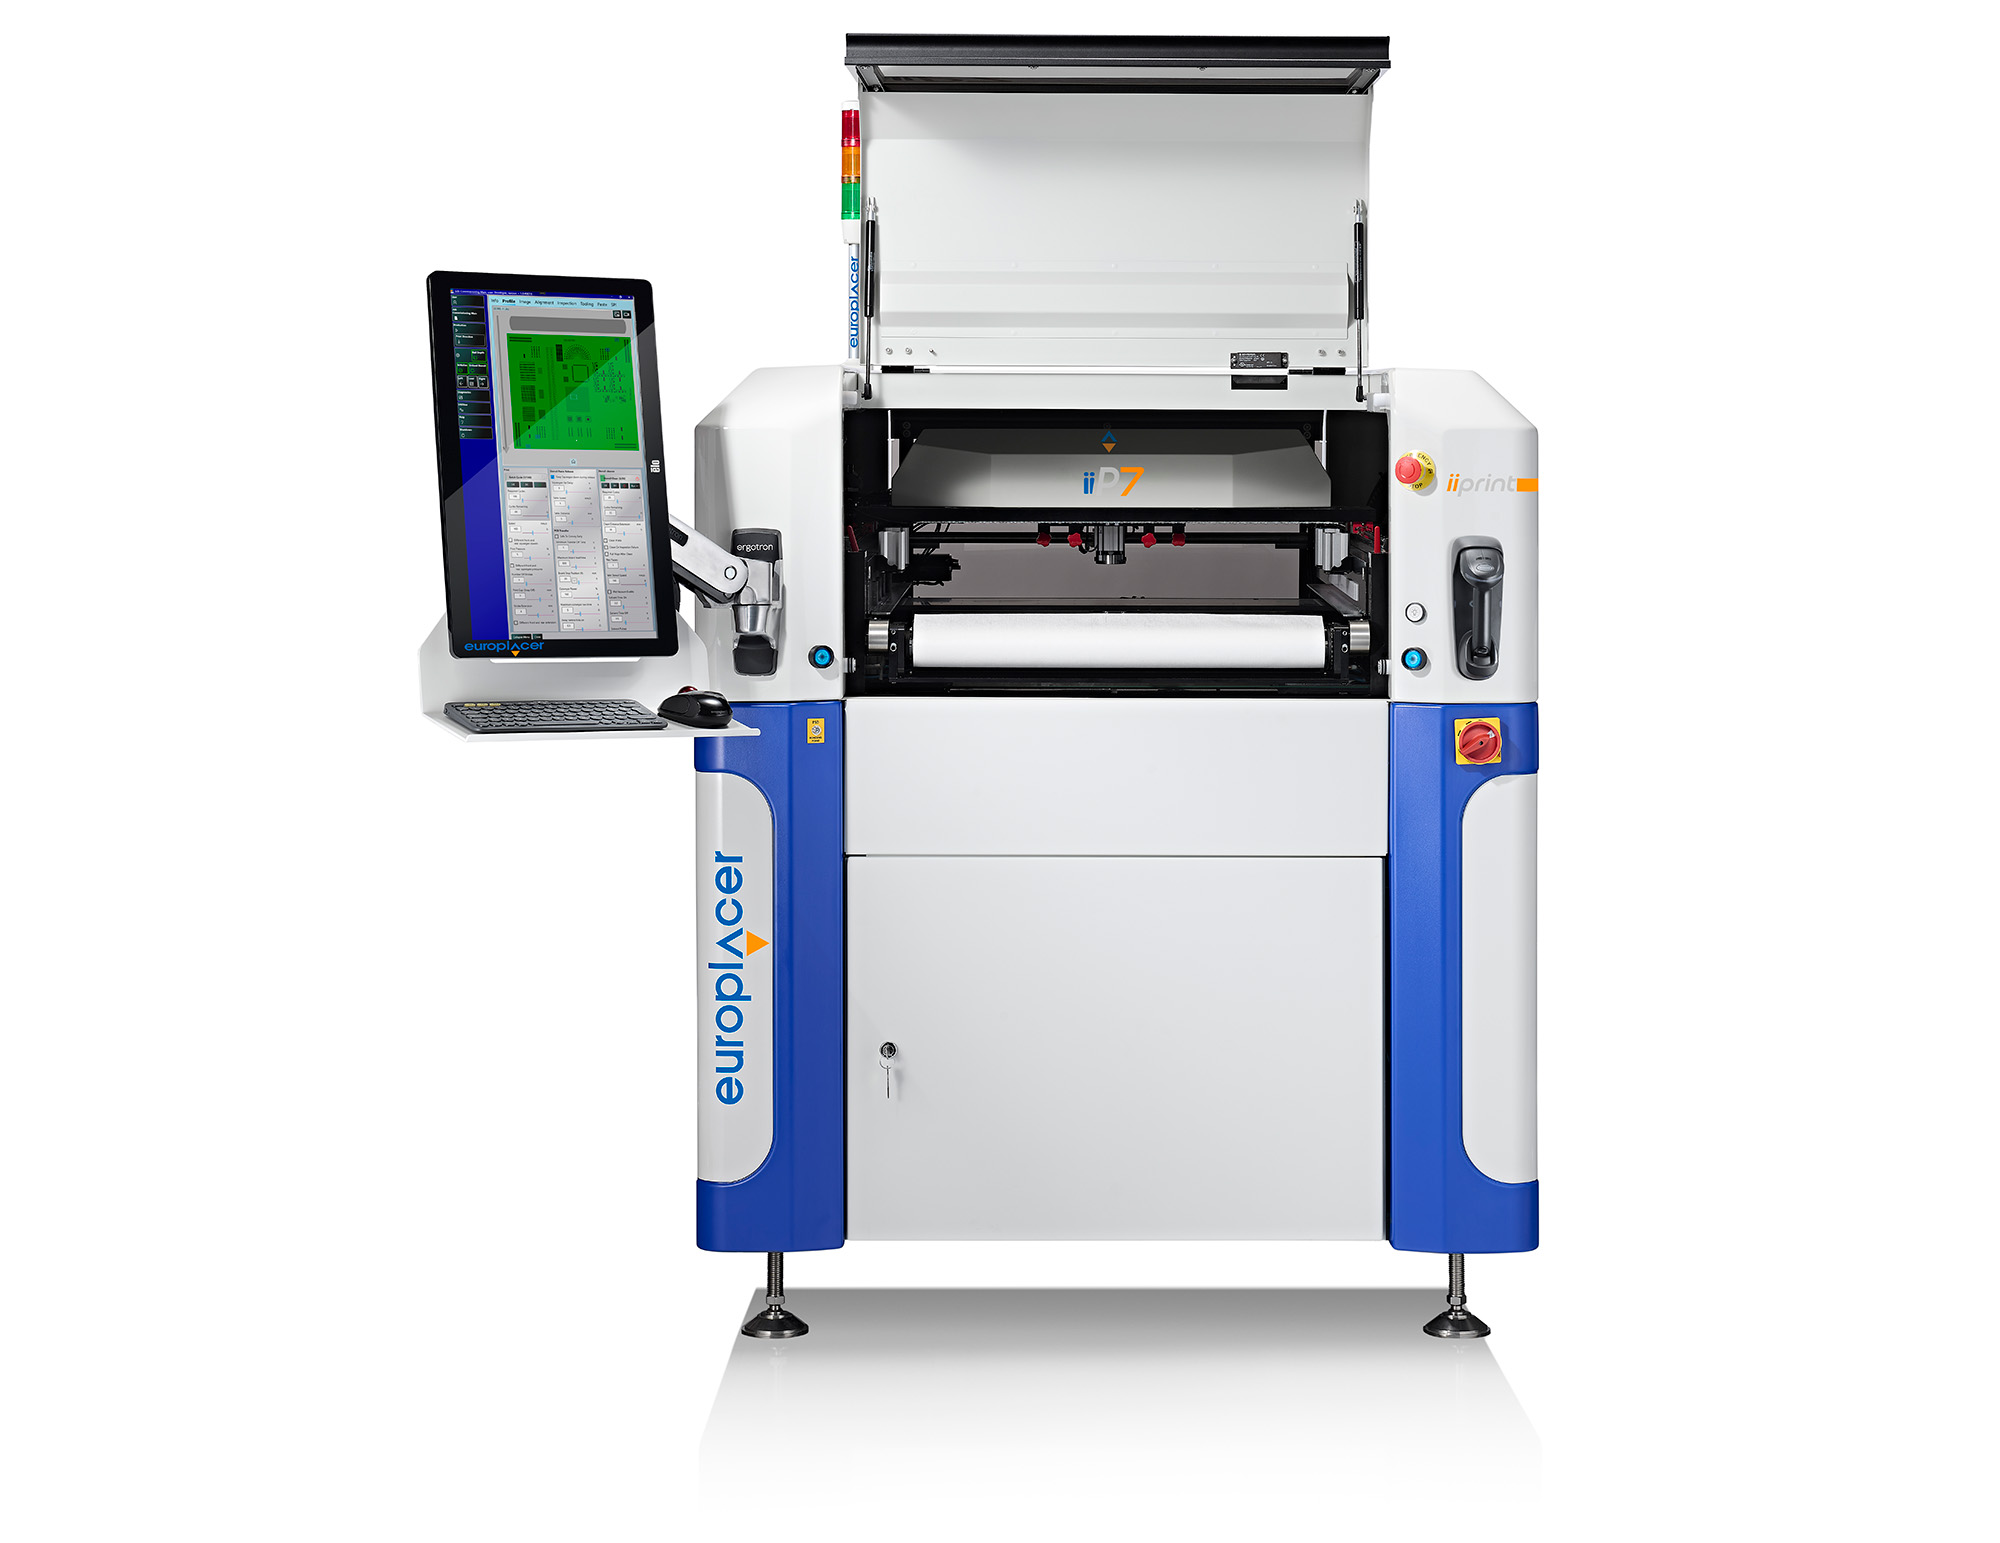
La machine de sérigraphie Europlacer ii-P7 répond à cet enjeu en intégrant des technologies destinées à réduire les variations mécaniques et opérationnelles. L’objectif : disposer d’une machine correctement réglée et prête à produire, avant même le passage de la première carte.
Retrouver un procédé connu avec SmartCal
La maîtrise de la sérigraphie commence par la précision et la stabilité de la machine. Dans un environnement HMLV, attendre l’apparition d’un défaut pour vérifier l’alignement ou la précision d’un équipement peut avoir des conséquences importantes sur un lot de faible volume.
Les opérations d’étalonnage manuel demandent du temps et peuvent introduire des écarts entre les séries. Un alignement imparfait peut notamment affecter la position des dépôts de crème à braser et nécessiter des contrôles ou des reprises supplémentaires.
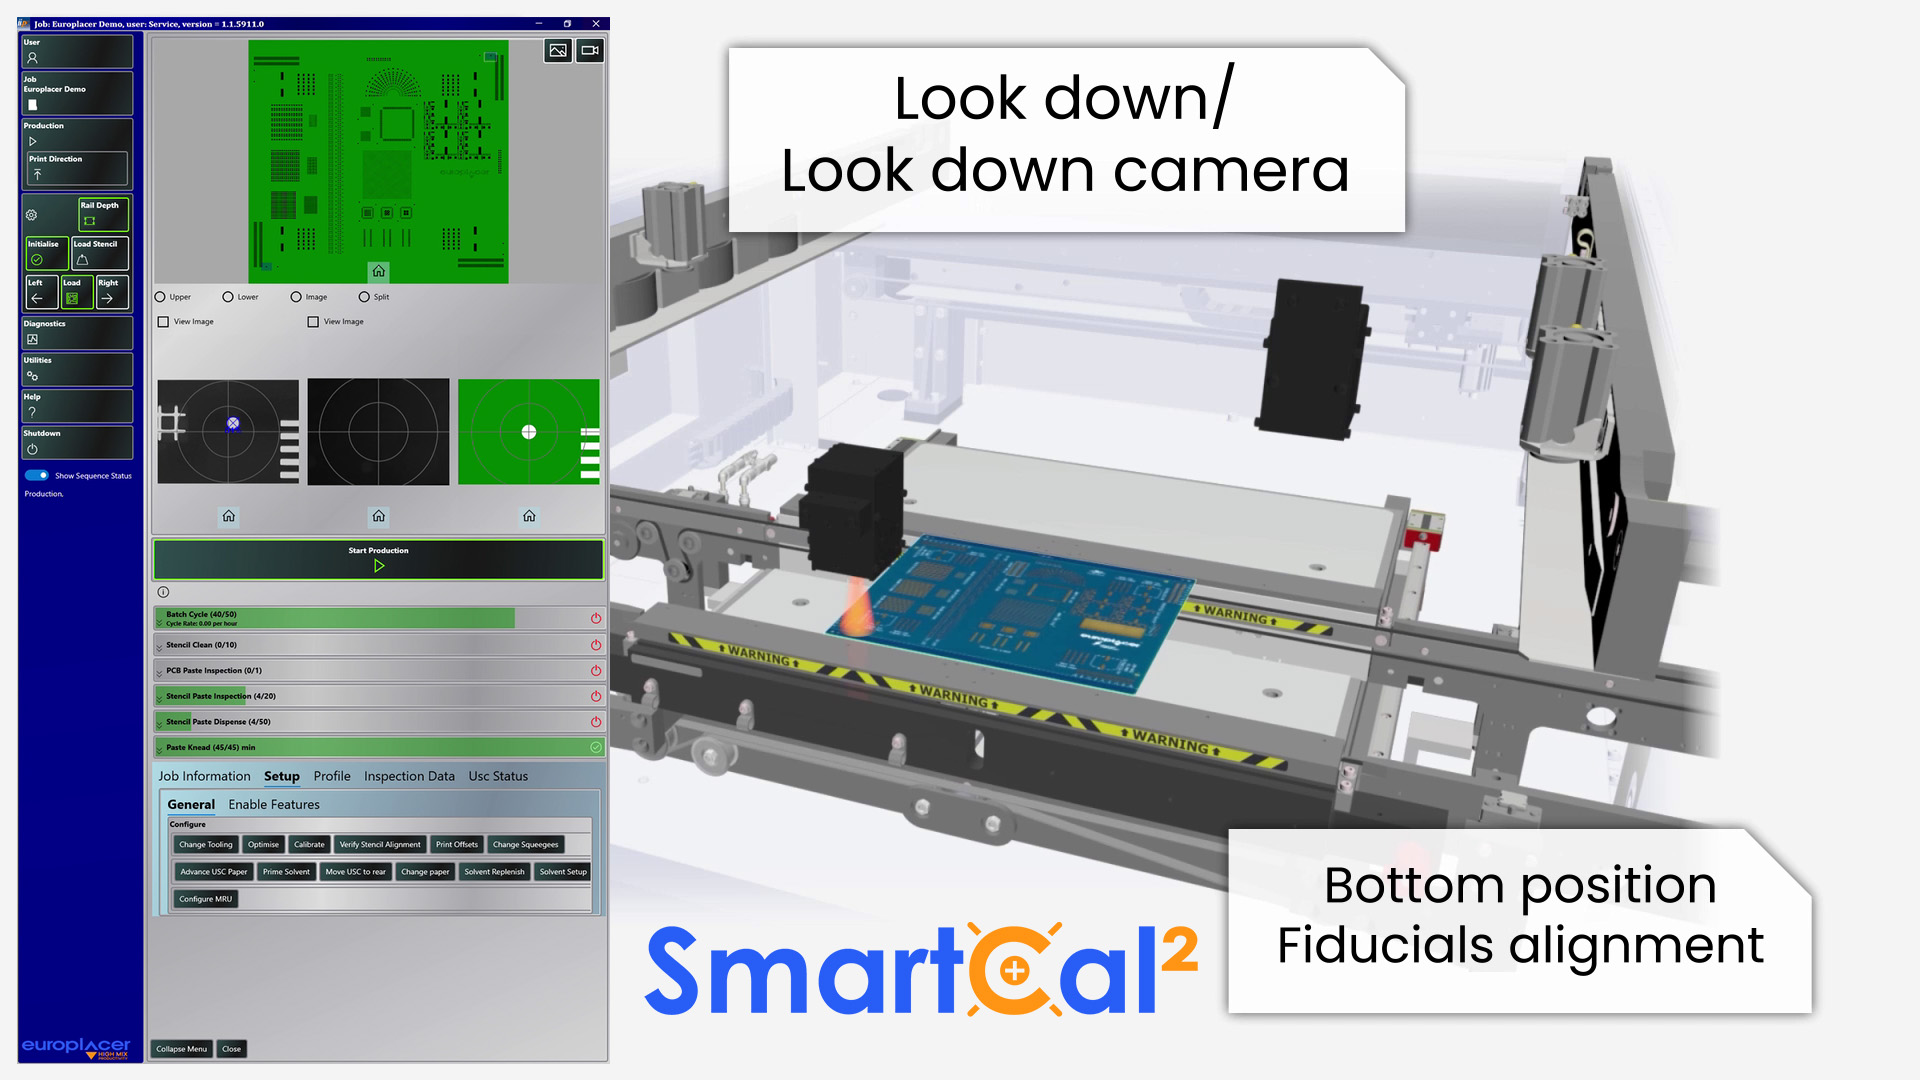
La technologie SmartCal d’Europlacer permet à la machine de réaliser son étalonnage automatiquement. En contribuant au maintien d’un alignement précis et constant, elle aide à établir une référence fiable pour les opérations de sérigraphie.
Pour les fabricants CMS, l’intérêt est concret : réduire les interventions liées à l’étalonnage, limiter les incertitudes au démarrage d’une série et retrouver plus facilement des conditions de production maîtrisées. Les opérateurs peuvent ainsi consacrer davantage de temps au suivi du procédé et à la gestion des changements de référence, plutôt qu’à des vérifications mécaniques répétitives.
Cette approche contribue à faire évoluer la production d’une logique réactive, fondée sur la correction des problèmes, vers une démarche davantage préventive.
Maîtriser le procédé grâce à la gestion de la pression
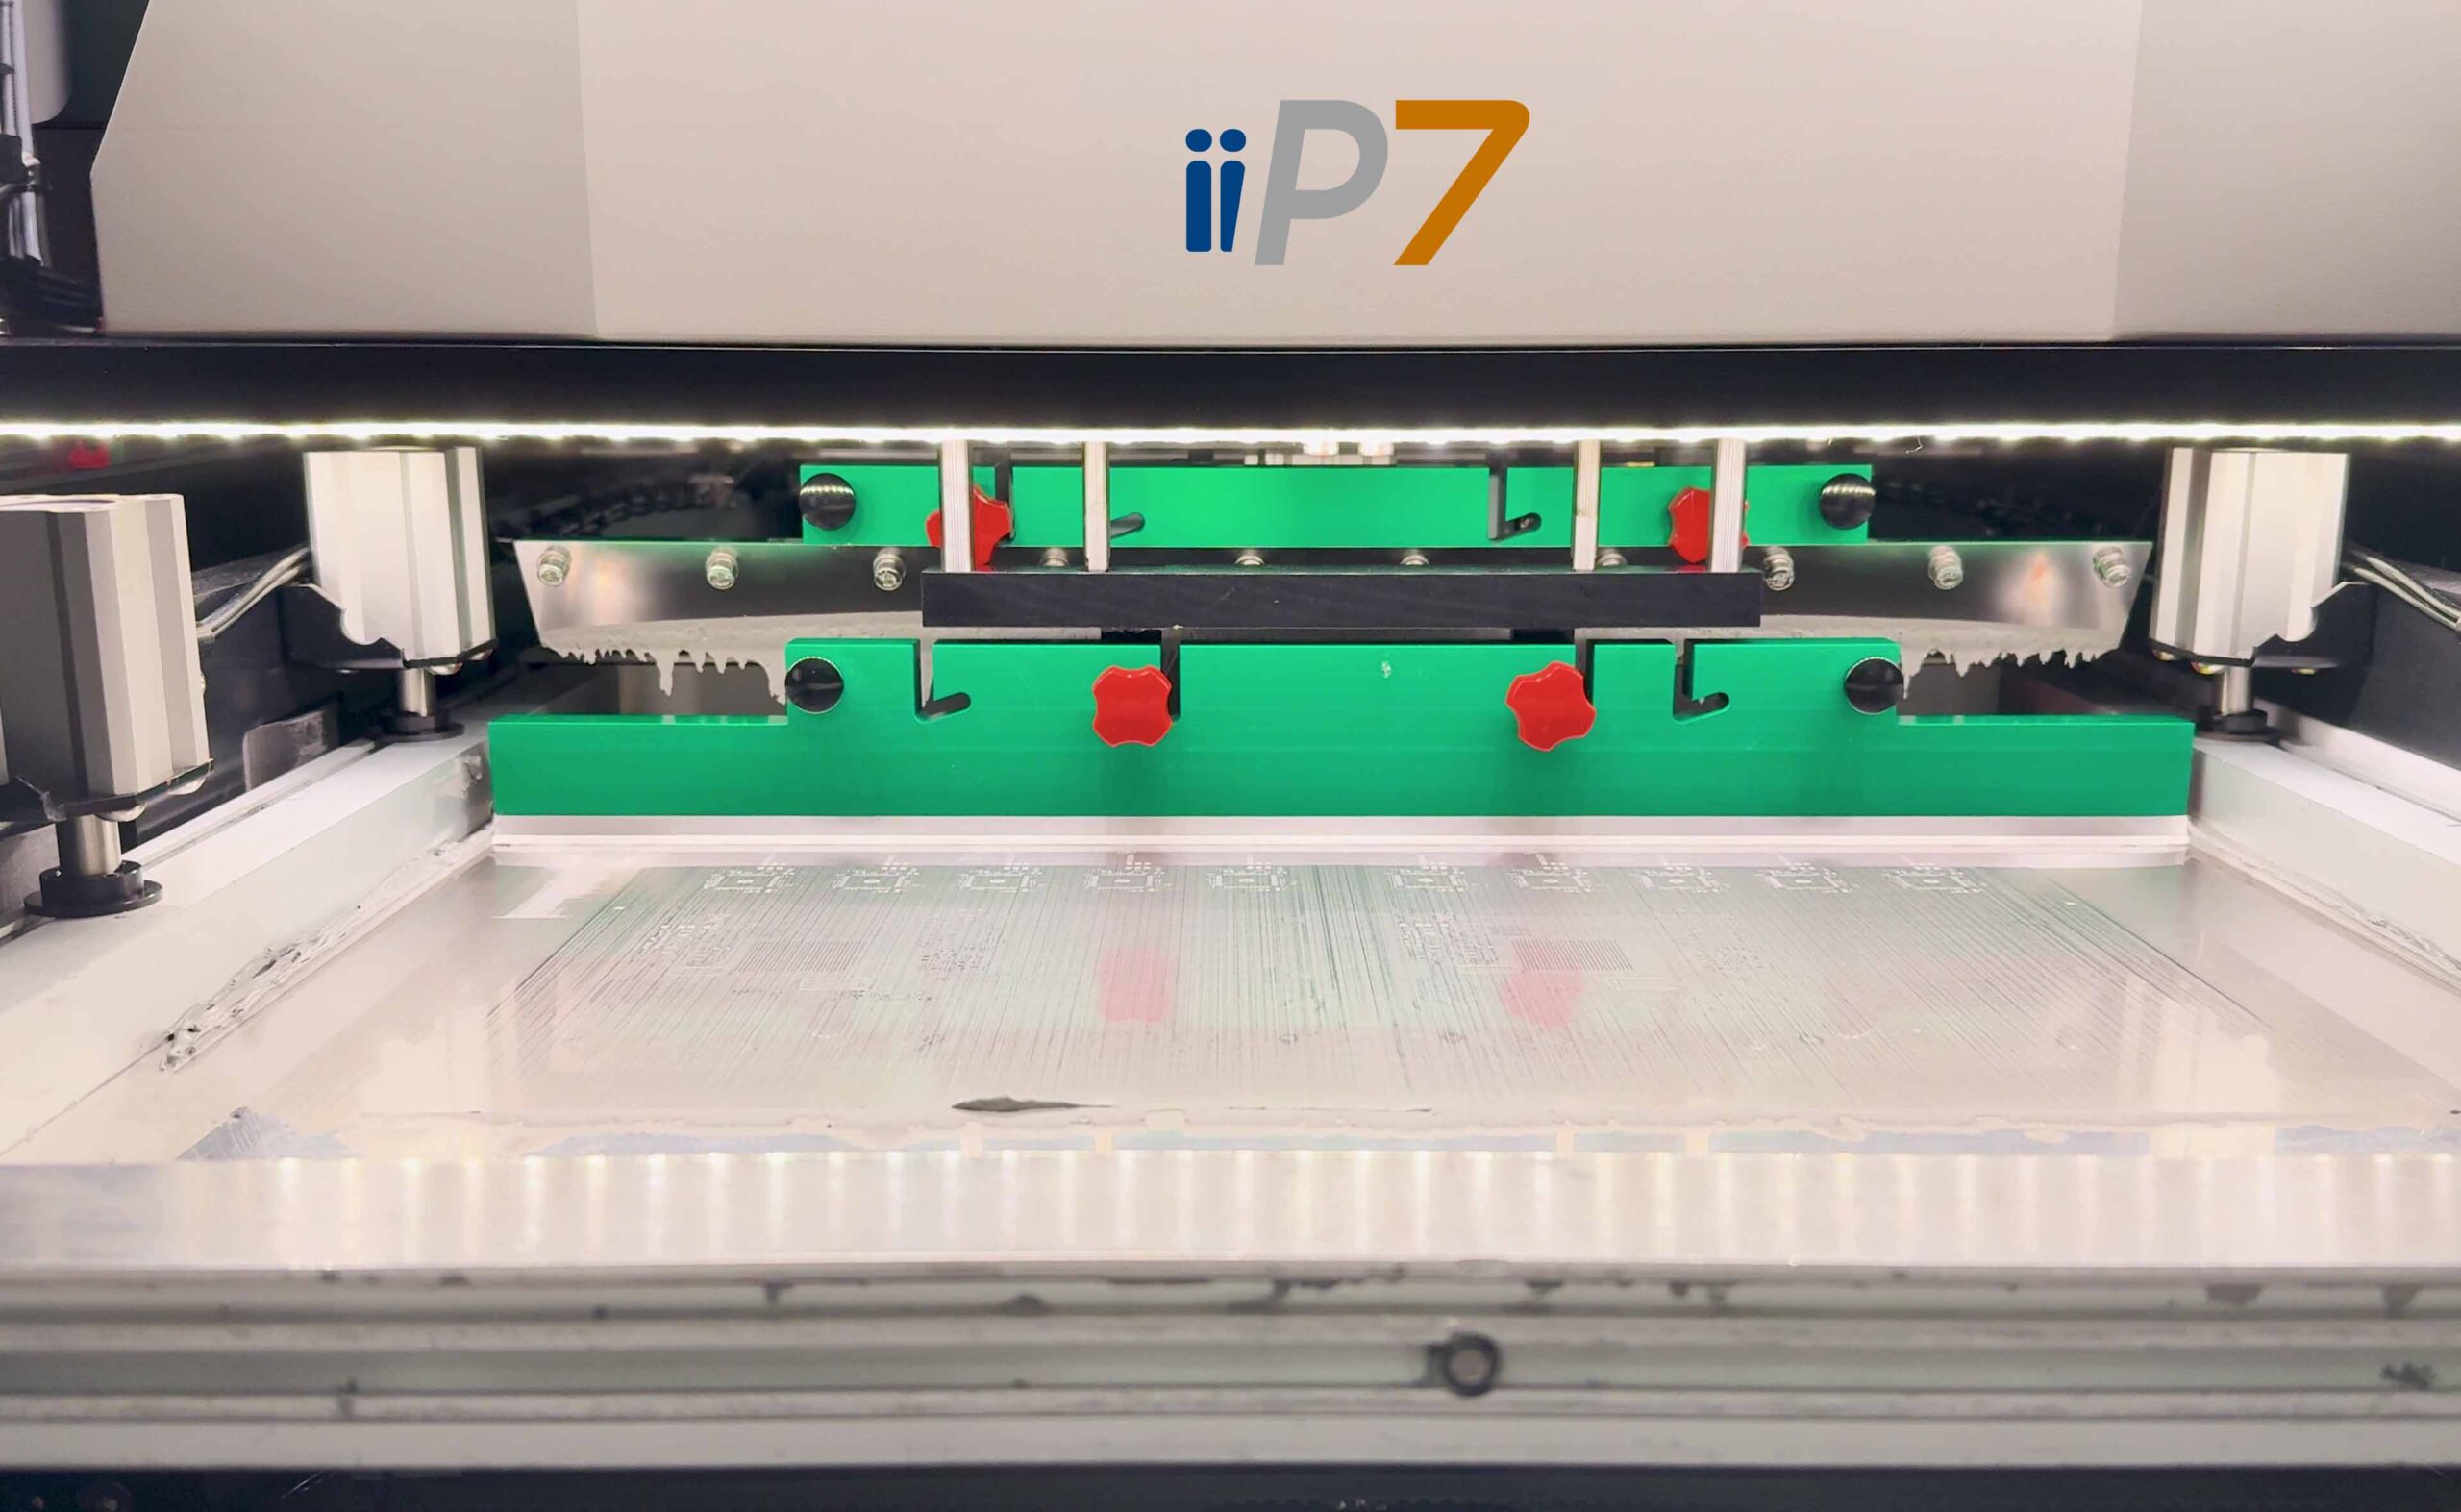
La pression exercée par la racle sur le pochoir est un paramètre essentiel pour obtenir un dépôt de crème à braser régulier. Une pression inadaptée ou mal répartie peut modifier le remplissage des ouvertures du pochoir et affecter le volume de pâte déposé sur les plages de connexion.
Une pression excessive peut favoriser des variations de dépôt ou l’évacuation de la crème à braser hors des ouvertures. À l’inverse, une pression insuffisante peut compromettre la qualité du transfert et produire des dépôts irréguliers.
Dans certains environnements de production, ces réglages reposent encore largement sur l’expérience et l’appréciation de l’opérateur. Or, les différences de pratiques ou de niveaux d’expérience peuvent entraîner des écarts d’une série à l’autre. Ces variations sont susceptibles de contribuer à des défauts tels que les ponts de soudure ou les dépôts non conformes.
La ii-P7 intègre un système de racle conçu pour assurer un contrôle précis et homogène de la pression sur la surface du pochoir. En limitant la dépendance aux ajustements manuels, cette technologie contribue à rendre les conditions de sérigraphie plus constantes.
L’enjeu n’est pas seulement d’obtenir une première carte conforme. Il s’agit de maintenir la qualité du dépôt tout au long du lot, de la première à la dernière carte, malgré la diversité des références et les changements fréquents de production.
Pour les fabricants HMLV, cette régularité permet de réduire les reprises, de limiter les arrêts liés aux réglages et de préserver la capacité productive sans compromettre les exigences de qualité.
Passer de l’inspection à la correction avec la boucle fermée SPI
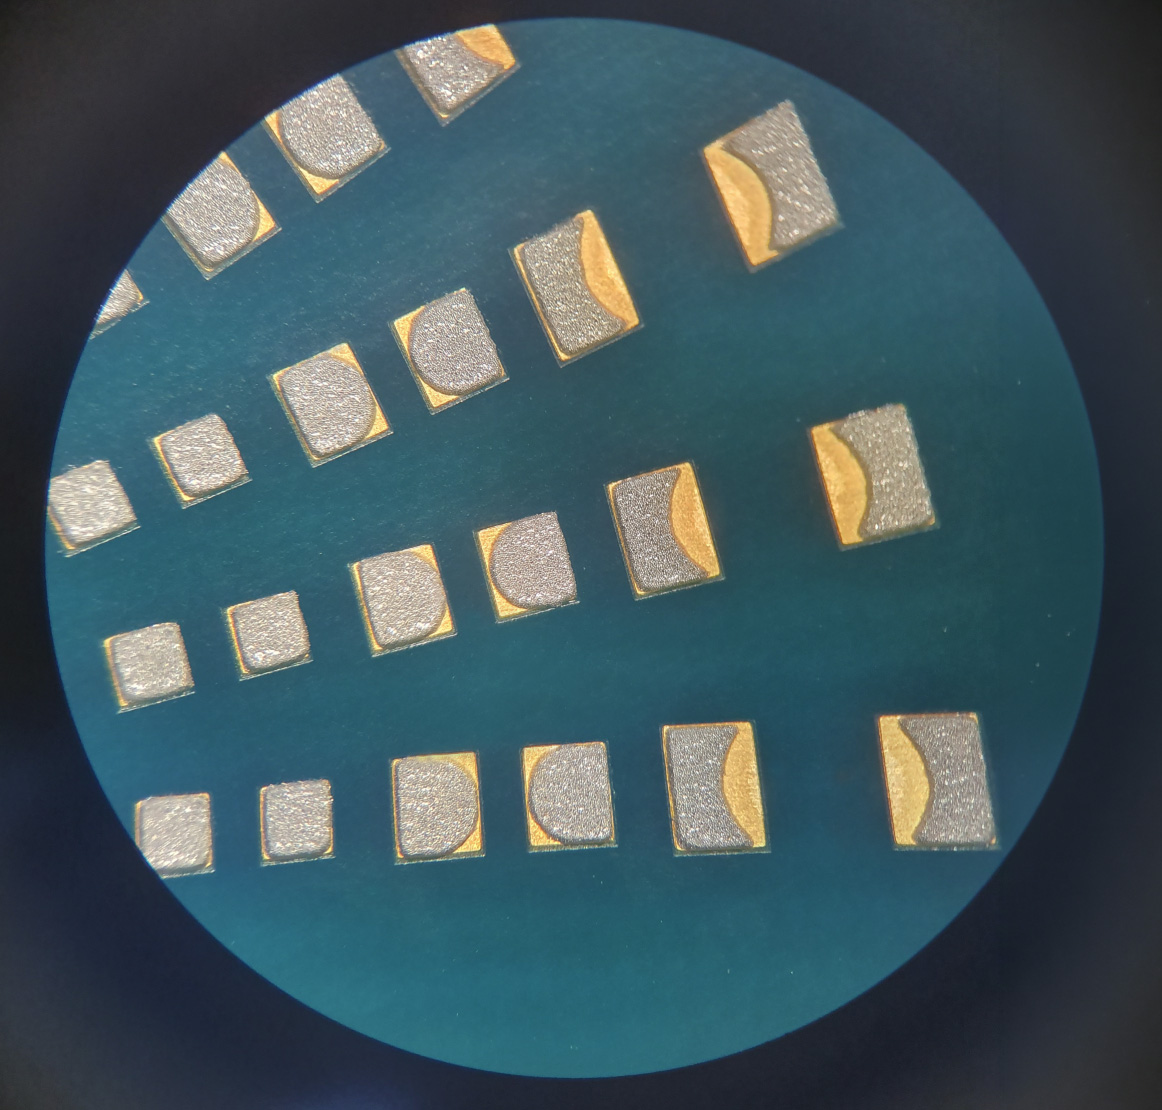
Sur une ligne CMS moderne, l’inspection de la crème à braser par SPI (Solder Paste Inspection) joue un rôle essentiel dans le contrôle de la qualité des dépôts. Mais identifier un défaut ne suffit pas toujours à préserver la productivité. L’enjeu est également de détecter les dérives suffisamment tôt et d’agir sur le procédé avant qu’elles ne se traduisent par des cartes non conformes.
En production HMLV, les conditions de fabrication peuvent varier d’une série à l’autre. La température, l’humidité, les caractéristiques de la crème à braser ou les changements de configuration peuvent influencer le comportement du dépôt. Sans dispositif de correction adapté, ces variations peuvent entraîner des contrôles supplémentaires et des interventions manuelles.
Une boucle fermée entre la machine SPI et la sérigraphieuse permet d’aller plus loin dans la maîtrise du procédé. Les résultats de l’inspection sont analysés afin de transmettre à la machine de sérigraphie les corrections nécessaires, notamment en matière d’alignement.
La ligne peut ainsi ajuster certains paramètres du procédé sans dépendre exclusivement d’une intervention de l’opérateur. Les écarts sont pris en compte plus rapidement, ce qui contribue à limiter leur propagation au sein du lot.
Pour les fabricants HMLV, cette approche apporte un niveau de contrôle particulièrement utile : même les petites séries peuvent bénéficier d’un suivi et d’une optimisation continus, sans nécessiter une surveillance manuelle permanente.
La boucle fermée SPI ne remplace pas la maîtrise initiale du procédé. Elle la complète en permettant de réagir plus rapidement aux variations détectées et de maintenir la qualité des dépôts dans la durée.
Assurer la traçabilité dès le premier procédé CMS
Dans les secteurs de l’aéronautique, de la défense et de l’électronique médicale, la traçabilité des opérations de fabrication constitue un enjeu majeur. Les fabricants doivent pouvoir identifier les matériaux utilisés, les paramètres de production et l’historique de chaque carte, notamment pour répondre aux exigences qualité et aux audits.
La collecte de ces informations peut toutefois devenir contraignante lorsqu’elle repose sur des saisies manuelles ou sur des opérations réalisées en dehors de la ligne. Des données incomplètes ou difficiles à relier aux cartes produites peuvent compliquer les analyses et les investigations ultérieures.
La sérigraphie étant le premier procédé d’assemblage CMS, elle constitue un point de départ logique pour établir la traçabilité de chaque carte.
Europlacer propose S-Track, une option de traçabilité pour la machine de sérigraphie ii-P7. Son chargeur d’étiquettes intégré permet de prélever des étiquettes code-barres pré-imprimées et de les appliquer sur le circuit imprimé, à l’emplacement choisi, juste après la sérigraphie. Les étiquettes peuvent ensuite être lues avant que la carte ne poursuive son parcours dans la ligne.
S-Track prend en charge la lecture de codes 1D, 2D et de marquages réalisés au laser, y compris sur des panneaux complets. Il peut fonctionner de manière autonome ou avec l’ADu (Advanced Dispense Unit). Sa compatibilité avec les standards CFX et Hermes permet également de faciliter l’intégration des données dans l’environnement de production connecté.
Les informations relatives au pochoir utilisé, au lot de crème à braser, aux paramètres de sérigraphie et à l’identification de la carte peuvent ainsi être associées au processus de fabrication. Cette continuité des données contribue à renforcer la visibilité sur les conditions de production et à faciliter les analyses qualité.
La traçabilité devient alors bien plus qu’une obligation documentaire. Elle constitue une source d’informations permettant d’identifier les tendances, de comprendre les variations du procédé et de soutenir des améliorations durables du rendement.
Éliminer les variables pour récupérer du temps productif
En fabrication électronique HMLV, la productivité dépend autant de la capacité à changer rapidement de référence que de la maîtrise des opérations elles-mêmes. Chaque réglage évité, chaque intervention réduite et chaque dérive détectée à temps contribue à préserver la capacité de production.
La machine de sérigraphie ii-P7 s’inscrit dans cette démarche en réunissant plusieurs fonctions destinées à sécuriser le premier procédé CMS : étalonnage automatique avec SmartCal, contrôle de la pression de la racle, boucle fermée SPI et traçabilité intégrée avec S-Track.
L’objectif n’est pas simplement d’accélérer une opération. Il s’agit de créer des conditions de fabrication plus prévisibles, dans lesquelles les changements de série, les petites quantités et les retours de références anciennes peuvent être gérés avec davantage de constance.
La flexibilité permet à un fabricant d’accepter une grande diversité de produits. La maîtrise des procédés lui permet de les produire de manière fiable et rentable.
À mesure que les usines adoptent des systèmes connectés et des approches davantage fondées sur les données, la stabilité des procédés et la continuité des informations deviennent des facteurs essentiels de performance. Pour les industriels du CMS, agir dès la sérigraphie constitue une étape importante pour répondre aux exigences croissantes de l’électronique de demain.
Résumé
Une sérigraphie stable constitue une base essentielle pour rendre la production HMLV plus prévisible. Mais la maîtrise du procédé ne s’arrête pas au dépôt de crème à braser.
Les étapes de placement doivent également faire face à des changements fréquents de séries, à une grande diversité de composants et de circuits imprimés, ainsi qu’au retour de références qui n’ont parfois pas été fabriquées depuis plusieurs mois ou plusieurs années.
Les mêmes principes restent fondamentaux : réduire les interventions manuelles, retrouver des conditions de production validées, maintenir la répétabilité des opérations et disposer de données fiables sur chaque carte fabriquée.
Dans notre prochain article In the Mix, nous examinerons comment les technologies de pick-and-place et les logiciels associés peuvent s’appuyer sur une sérigraphie maîtrisée pour préserver la qualité et la productivité dans les environnements à forte diversité.
Prochaines étapes
Votre procédé de sérigraphie actuel peine-t-il à répondre aux exigences de la production HMLV ? Nous serions ravis d’échanger avec vous sur la manière dont la stabilisation de vos variables peut vous faire récupérer du temps productif. Contactez notre équipe d’ingénieurs pour un audit de votre procédé.
septembre 21, 2026
Dans la production à forte diversité et faible volume, un produit peut ne pas être fabriqué à nouveau pendant plusieurs mois, voire plusieurs années, et les lots sont souvent trop petits pour compenser une dérive du processus. Chaque ajustement manuel effectué au niveau de l’imprimante représente donc un coût direct, tant en termes de capacité que de qualité.
Découvrez pourquoi une impression stable constitue la base d’une ligne HMLV prévisible.
juillet 13, 2026
Dans la fabrication électronique en High Mix, la première carte sortie de la ligne n'est plus une simple étape de réglage — c'est là que la marge se gagne ou se perd.
Découvrez pourquoi le First Board Right, porté par la Process Integrity et la Production Integrity d'Europlacer, devient l'un des leviers économiques les plus importants de la production SMT.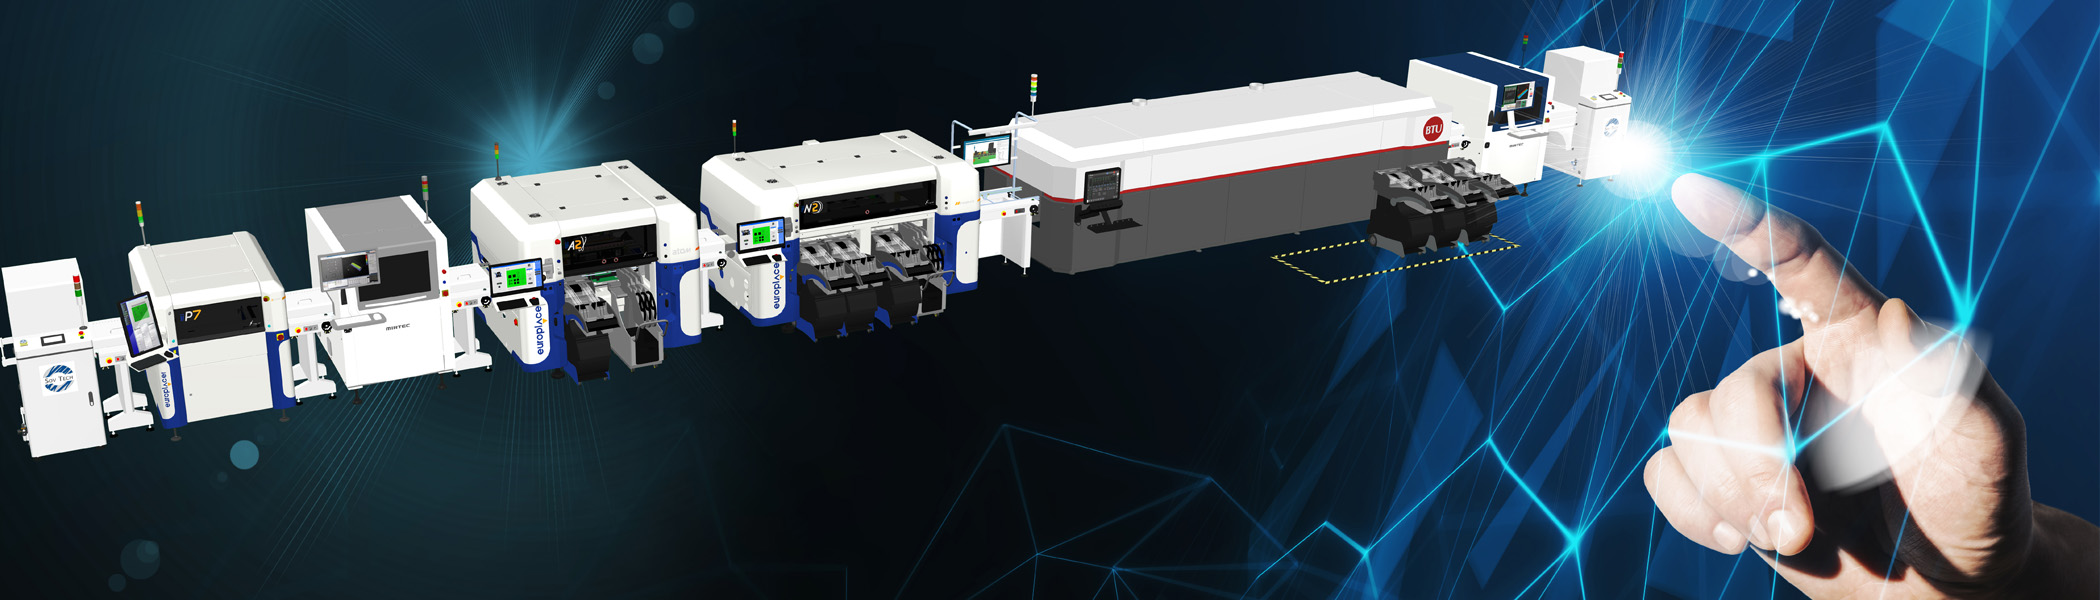
juin 2, 2026
Le véritable enjeu de l'Industrie 4.0 n'est pas de produire plus de données, c'est de les transformer en décisions concrètes et actionnables. La stratégie d'Europlacer repose sur deux standards complémentaires : Hermes pour la continuité machine à machine, et IPC CFX pour convertir les événements de production en intelligence métier.
Découvrez comment Hermes, IPC CFX, EPiiCENTRE et ii-TAB relient l'atelier au business, du mouvement physique de chaque carte jusqu'aux décisions qui pilotent la productivité.